Este proyecto consistió en la construcción de una línea automática de llenado, taponado, pesaje y etiquetado para un cliente que envasa productos líquidos agresivos para el sector médico.
En concreto, el sistema fue diseñado para realizar todo el ciclo de envasado en dos formatos de botella con un solo tapón y con capacidades de 750 ml y 1 litro (foto 1).
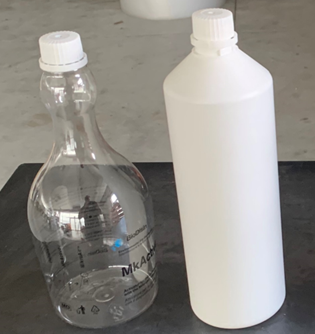
Foto 1 – formatos
La línea está compuesta por: (foto 2)
Mesa de alimentación de contenedores al inicio de la línea
Monobloque dosificador con dos bombas peristálticas y sistema automático de posicionamiento y enroscado de la tapa.
Báscula de control integrada en el sistema con sistema de rechazo automático.
Máquina etiquetadora para aplicar etiquetas frontales y posteriores.
Tabla de acumulación de contenedores al final de la línea
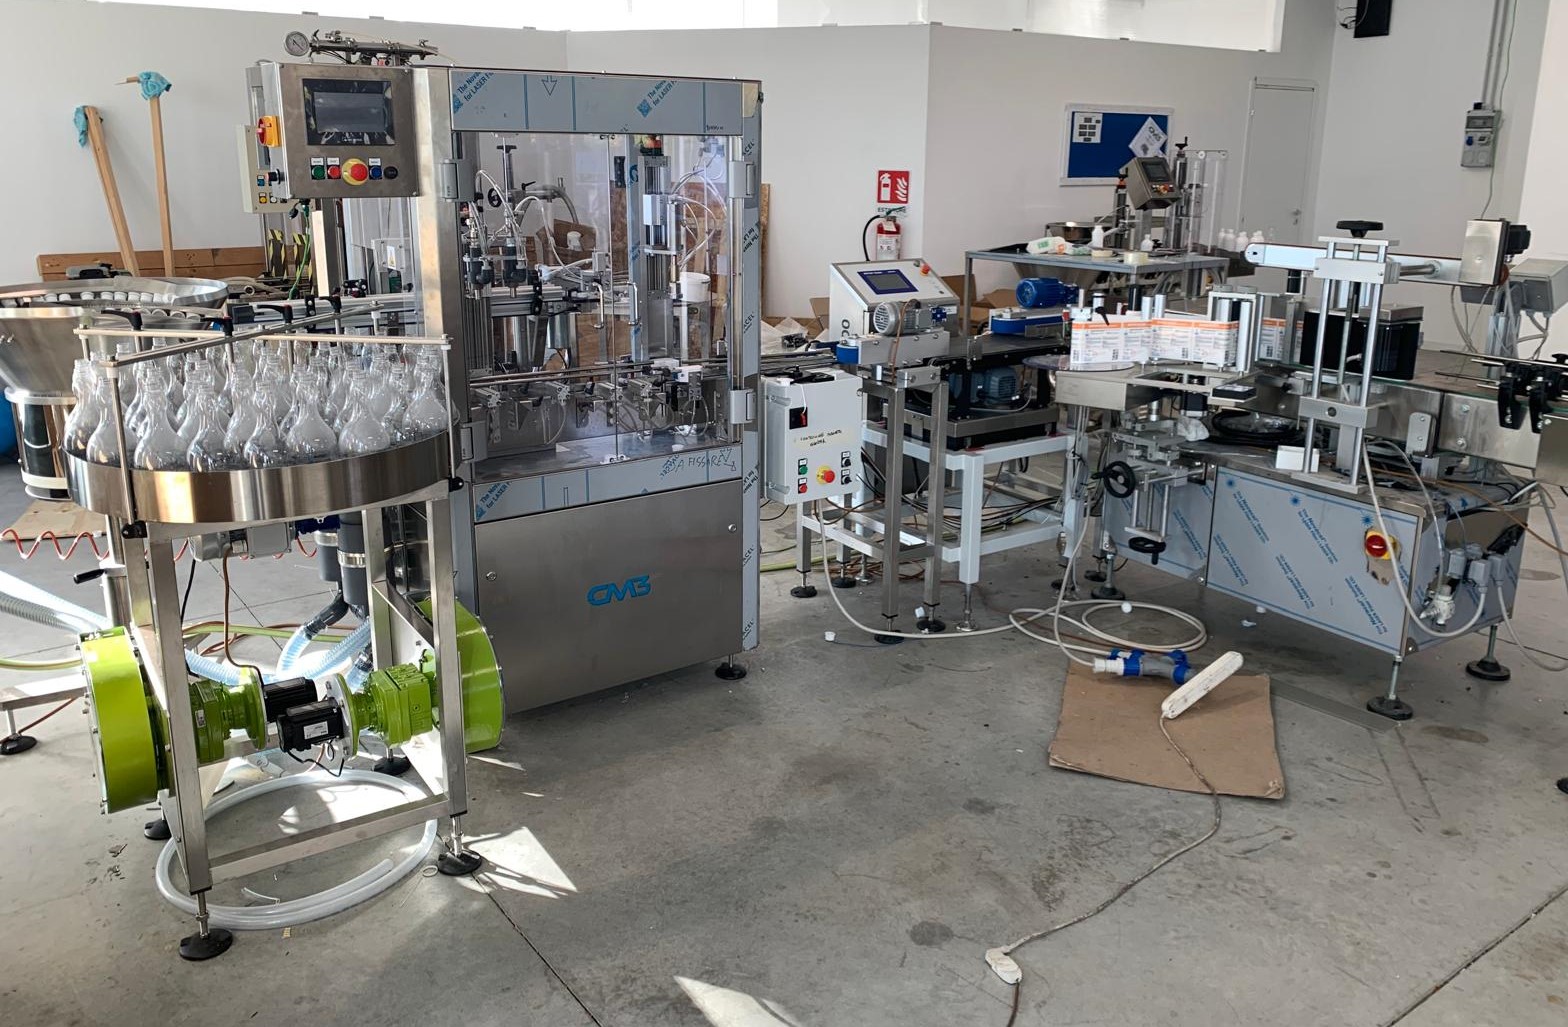
Foto 2 – foto del sistema terminado
La estación de dosificación está equipada con bombas peristálticas y un amortiguador de pulsaciones, un sistema idóneo para tratar los productos agresivos del cliente con la máxima eficiencia y limpieza, que no pueden entrar en contacto con metales.
Las dos bombas están ubicadas debajo de la mesa de carga giratoria (foto 3) y conectadas a las boquillas de dispensación mediante tuberías flexibles que se pueden desmontar fácilmente para su limpieza. Están equipadas con un sistema de amortiguación de pulsaciones y caudalímetros magnéticos adecuados para detectar la cantidad de producto a dispensar.
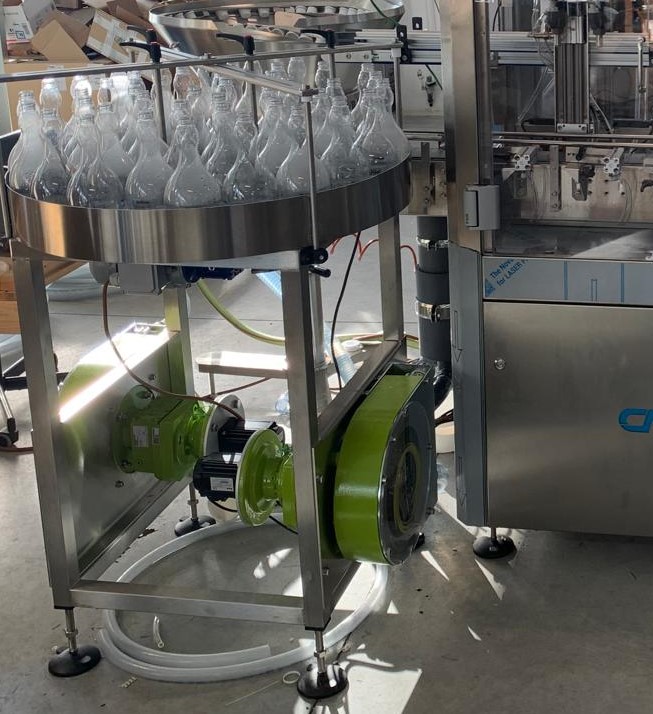
Foto 3 – Grupo de dosificación con bombas peristálticas.
El monobloque está conectado a la salida mediante cintas transportadoras verticales motorizadas a una báscula de control (foto 4) que detecta y certifica el peso correcto de cada botella dentro de los rangos preestablecidos y, posteriormente, a una estación de etiquetado automático.
Si se detecta un peso incorrecto, un sistema automático rechaza la botella antes de aplicar la etiqueta.
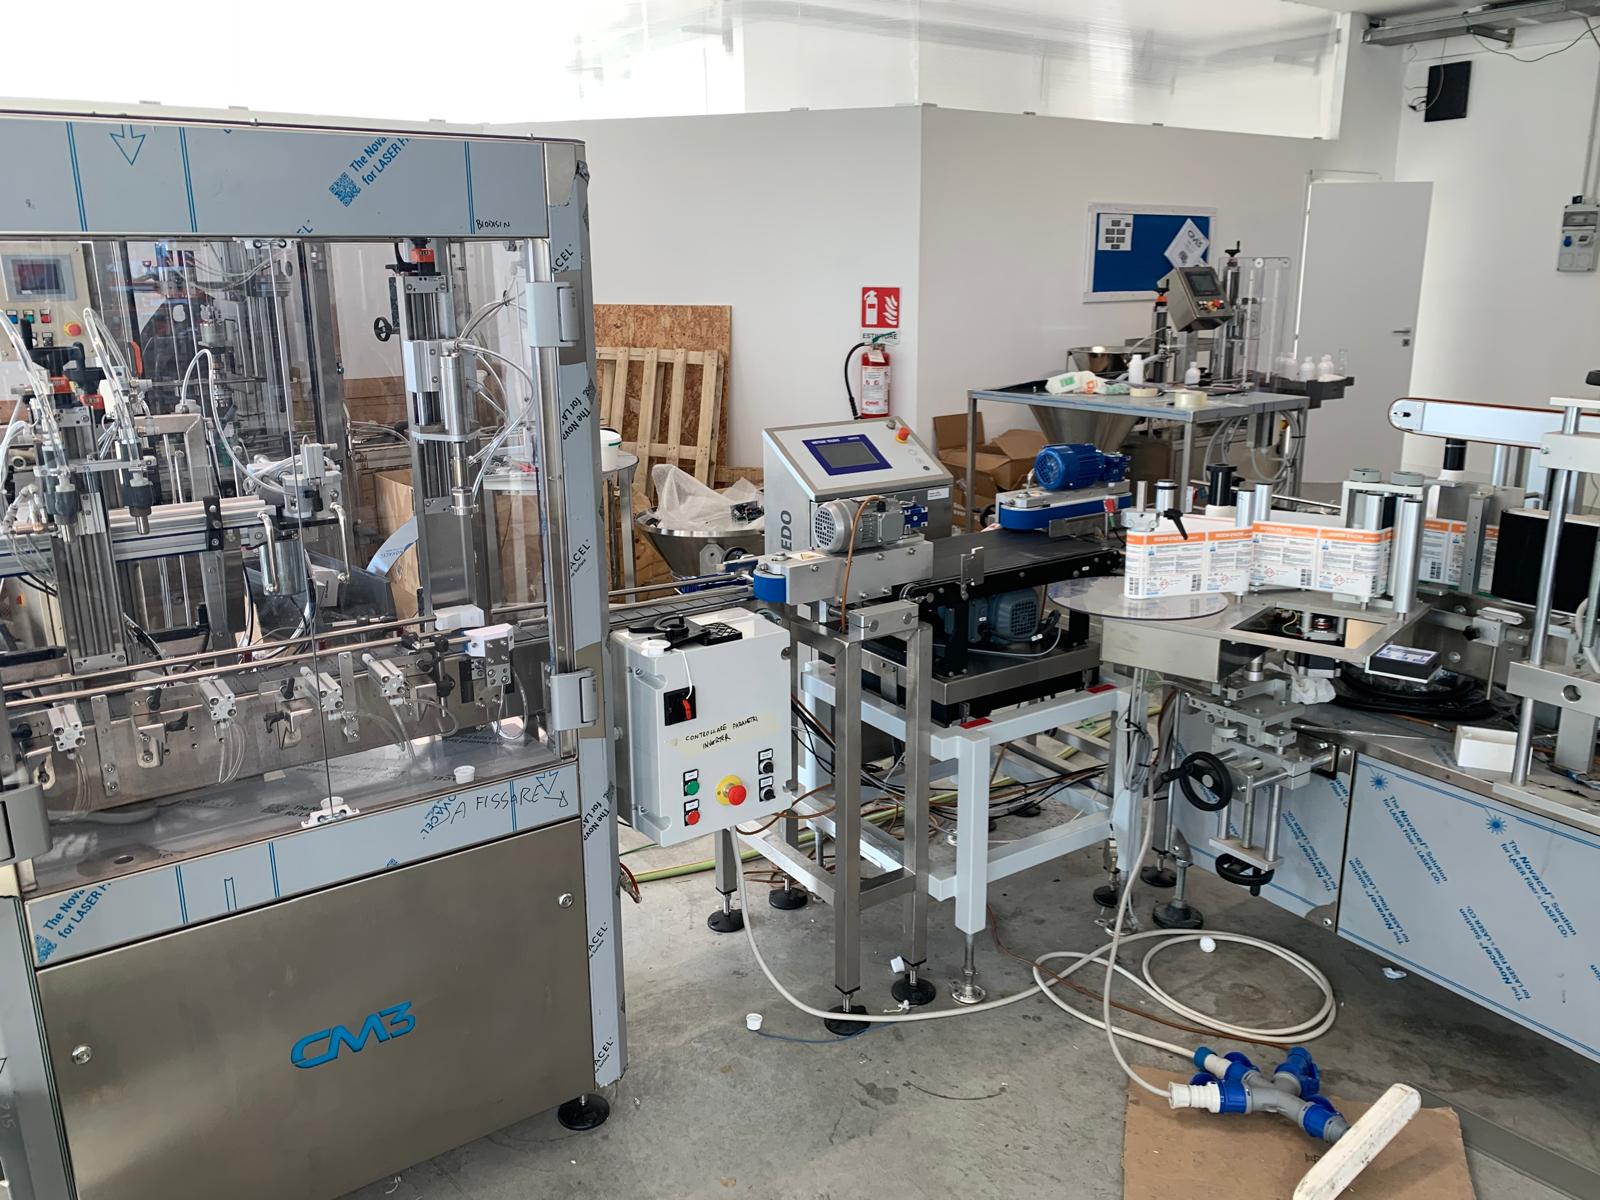
Foto 4 – Controladora de peso y etiquetadora.
Todos los datos de procesamiento de la planta se integran en el software de gestión del cliente mediante un sistema de comunicación bidireccional entre el software, lo que permite el registro histórico de los datos de producción, los tiempos de ciclo, los desperdicios, etc.
Finalmente, la línea se diseñó con una estructura angular para permitir su adaptación al laboratorio de producción del cliente.
